Zapewnienie bezpieczeństwa Systemu Zarządzania Baterią (BMS) w pakietach LiFePO4
Przewodnik techniczny dotyczący bezpieczeństwa LiFePO4 BMS obejmujący aktywne równoważenie, zarządzanie temperaturą, diagnostykę-na poziomie ogniwa i zgodność z przepisami międzynarodowymi.
Wdrażanie systemów magazynowania energii (ESS) z fosforanu litowo-żelazowego (LiFePO4) w sektorach komercyjnych i przemysłowych (C&I) wiąże się z surowymi wymogami granic operacyjnych. Chociaż skład chemiczny LiFePO4 wykazuje naturalną stabilność termiczną w porównaniu z odmianami niklu-manganu-kobaltu (NMC), niezrównoważona nierównowaga komórek, propagacja ciepła i wady topologii sterowania nadal zagrażają trwałości zasobów.
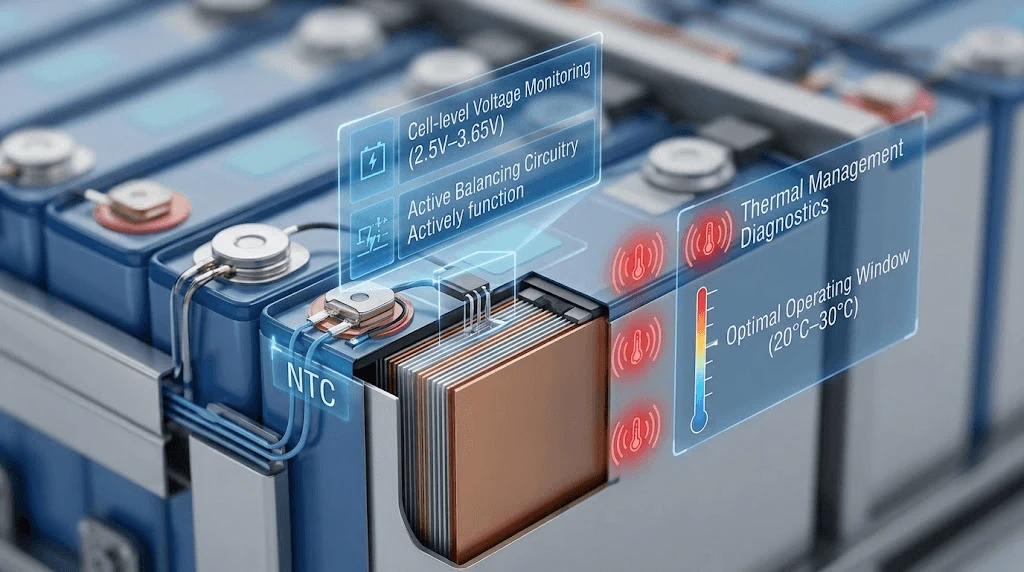
Pojedyncze ogniwo działające poza optymalnym oknem napięcia (2,5 V do 3,65 V) może wywołać lokalną degradację, zmniejszając użyteczną pojemność pakietu nawet o 35% w ciągu 1500 cykli. Co więcej, nieodpowiedni monitoring termiczny stwarza ryzyko wystąpienia lokalnych zdarzeń grzewczych, prowadzących do nieoczekiwanych wyłączeń i przestojów systemu.
Aby chronić-długoterminowy uśredniony koszt przechowywania (LCOS), wykonawcy EPC i kierownicy projektów potrzebują solidnych, wielo-warstwowych architektur systemów zarządzania akumulatorami (BMS). Ta analiza przedstawia podstawowe mechanizmy kontrolne, topologie równoważenia i protokoły diagnostyczne niezbędne dla stabilności pakietu LiFePO4 klasy użytkowej.
Analiza techniczna: podstawowe mechanizmy i architektura bezpieczeństwa
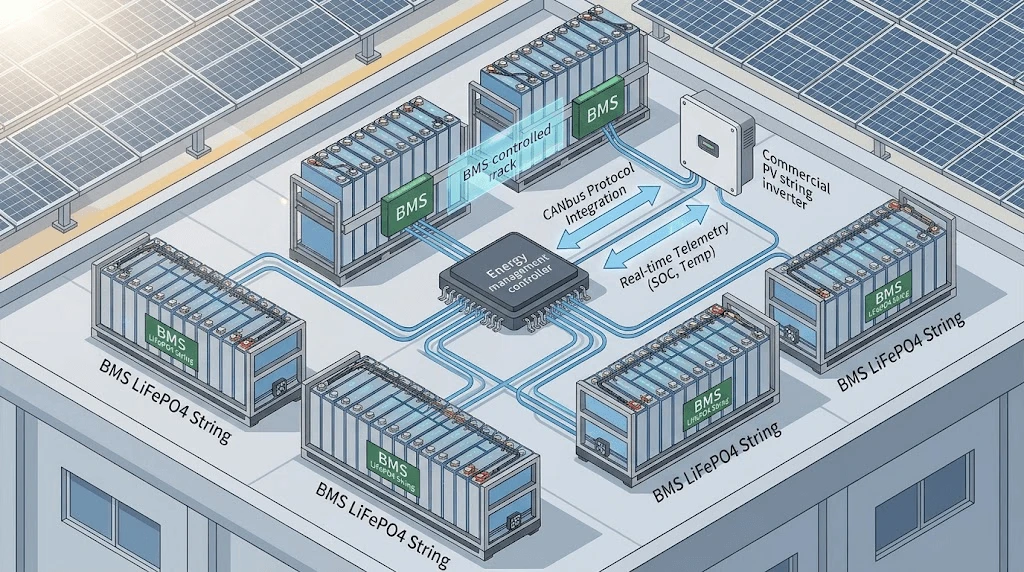
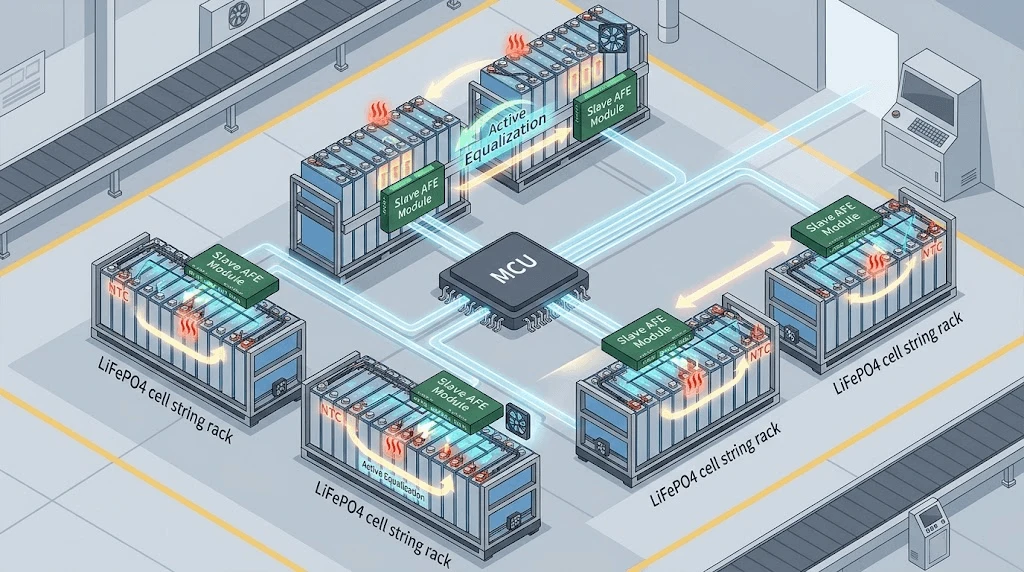
Odporny BMS opiera się na rozproszonej architekturze master-slave. Układy scalone Analog Front-End (AFE) bezpośrednio monitorują grupy komórek, przekazując dane telemetryczne do centralnego MCU za pośrednictwem izolowanych interfejsów magistrali CAN.
1.-Monitorowanie poziomu napięcia ogniwa i kalibracja progu
Precyzyjne wykrywanie napięcia wymaga dedykowanych kanałów AFE z tolerancją sygnału < ±2 mV. Standardowe krzywe rozładowania LiFePO4 charakteryzują się wyjątkowo płaskim plateau napięcia pomiędzy 30% a 80% stanu naładowania (SOC), co sprawia, że metody-napięcia obwodu otwartego (OCV) są niewystarczające do oszacowania stanu. Wysokiej-klasy BMS łączy zliczanie kulombowskie z rozszerzonymi algorytmami filtra Kalmana (EKF), aby śledzić SOC z dokładnością do ±2. Progi parametrów ochrony muszą być-wymuszone sprzętowo w warstwie AFE, aby zapewnić wykonanie niezależne od opóźnienia oprogramowania układowego MCU:
Ponad-odcięcie napięcia (OVC):3,65 V (poziom ogniwa) / Opóźnienie:<10 ms
Nadmierne-odzyskiwanie napięcia: 3.45V
W obszarze-Odcięcie napięcia (UVC):2,50 V (poziom ogniwa) / Opóźnienie:<10ms
W obszarze-Odzyskiwanie napięcia:2.80V
2. Topologie aktywnego równoważenia komórek
Passive balancing burns excess energy through shunt resistors as heat, typically capped at low currents (50mA to 100mA). For high-capacity commercial packs (>100Ah), wymagane jest aktywne równoważenie.
Systemy aktywne wykorzystują dwukierunkowe-przetwornice prądu stałego-prądu stałego lub pojemnościowe sieci przełączające do przenoszenia ładunku z ogniw o wyższym-napięciem do ogniw o niższym-napięciem zarówno podczas cykli ładowania, jak i rozładowywania. Umożliwiając prądy równoważące w zakresie od 2 A do 5 A, aktywne topologie łagodzą utratę pojemności wynikającą z wahań wydajności w dużych ciągach ogniw, poprawiając użyteczną wydajność energetyczną w całym cyklu życia majątku trwałego.
3. Zarządzanie temperaturą i diagnostyka predykcyjna
Różnice temperatur w module nie powinny przekraczać 3 stopni. BMS wykorzystuje termistory o ujemnym współczynniku temperaturowym (NTC) skonfigurowane przy minimalnym stosunku 1 czujnika na 4 ogniwa szeregowe oraz dodatkowe sondy podłączone do tranzystorów MOSFET mocy i głównych szyn zbiorczych.
Zintegrowane oprogramowanie stale oblicza gradienty termiczne dT/dt. Jeżeli lokalna szybkość zmian temperatury ogniwa przekracza 1 stopień/min, system uruchamia alerty diagnostyczne przed osiągnięciem wartości odcięcia bezwzględnej-temperatury (ładowanie 55 stopni/rozładowanie 60 stopni).
Standardy branżowe i wpływ na LCOS
Wybór BMS-klasy przemysłowej bezpośrednio zmienia finanse projektu, zwiększając przepustowość w całym cyklu życia i zmniejszając wydatki operacyjne (OpEx).
|
Parametr/cecha |
Standardowy komercyjny BMS |
Zaawansowana architektura przemysłowa BMS |
|
Równowaga Architektury |
Pasywny (50 mA-100 mA) |
Aktywny dwukierunkowy- (2 A–5 A) |
|
Dokładność wykrywania napięcia |
±10 mV |
±2 mV |
|
Protokoły komunikacyjne |
Podstawowy RS485 |
Podwójna magistrala CAN / Modbus TCP / SNMP |
|
Czas reakcji na usterkę |
<100 ms |
<2 ms (Hardware Interrupt) |
|
Współczynnik wykrywania termicznego |
1 sonda na 16 komórek |
1 sonda na 4 ogniwa + monitorowanie szyn zbiorczych |
|
Cykl życia projektu |
3000 cykli (80% SOH) |
6 000–8 000 cykli (80% SOH) |
Analiza wpływu LCOS
Utrzymując brak równowagi ogniw poniżej 10 mV przez 8000-cykli życia, aktywny-równoważący BMS zapobiega przedwczesnemu wyłączeniu łańcucha spowodowanemu przez izolowane ogniwa niskiego napięcia. Ta funkcja zmniejsza uśredniony koszt przechowywania (LCOS) poprzez:
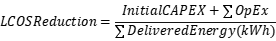
· Zachowanie pojemności użytkowej:Zapobiega efektowi „najsłabszego ogniwa”, utrzymując pojemność łańcucha na poziomie zbliżonym do znamionowego.
· Skrócone cykle wymiany:Wydłuża ogólny okres użytkowania pakietu ponad 10 lat bez konieczności-wymiany modułów ogniw w połowie okresu eksploatacji.
Integracja i kompatybilność systemu
Zgodny BMS musi bezproblemowo współpracować z wcześniejszymi systemami konwersji mocy (PCS) i kontrolerami ładowania słonecznego.
Podczas wdrażania komercyjnych rozwiązań pamięci masowej, takich jakModuł magazynowania energii 25,6 V 100 Ahkomunikacja przemysłowa opiera się na protokołach magistrali CAN 2.0B i Modbus RTU o małych-opóźnieniach. BMS przesyła do falownika w czasie rzeczywistym dynamiczne ograniczenia operacyjne:
Limit prądu ładowania (CCL):Dynamicznie dostosowywane w oparciu o maksymalne napięcie ogniwa i temperaturę wewnętrzną.
Limit prądu rozładowania (DCL):Dostosowane na podstawie minimalnego napięcia ogniwa, temperatury i aktualnego SOC.
Ta komunikacja w zamkniętej pętli- zmusza falownik do dławienia mocy wyjściowej przed przekroczeniem limitów termicznych lub napięciowych, co zapobiega twardym wyłączeniom systemu w przypadku profili dużego obciążenia.
Kontrola jakości i globalna zgodność
Zapewnienie bezpieczeństwa przemysłowego wymaga zweryfikowanego przestrzegania światowych standardów testowania.
UL 1973:Norma bezpieczeństwa dla akumulatorów stosowanych w zastosowaniach stacjonarnych. Weryfikuje integralność strukturalną, szczelność ogniw i bezpieczeństwo elektryczne w przypadku awarii.
IEC 62619:Wymaga testów bezpieczeństwa funkcjonalnego przemysłowych akumulatorów litowych, w tym testów propagacji ciepła i kontroli bezpieczeństwa oprogramowania jednostki sterującej.
UN 38.3:Testy bezpieczeństwa transportu, w tym symulacja wysokości, szok termiczny, wibracje, uderzenia, zewnętrzne zwarcie i wymuszone wyładowania.
Kontrola jakości produkcji musi obejmować automatyczne testowanie-końca-linii (EOL). Każda płyta BMS przechodzi-weryfikację zabezpieczenia przed zwarciem, kontrole kalibracji we wszystkich kanałach pomiarowych i wypalanie-w warunkach podwyższonej temperatury (50 stopni) przed ostatecznym montażem.
Często zadawane pytania
1. W jaki sposób BMS zapobiega rozprzestrzenianiu się ciepła w warunkach-zwarcia?
BMS wykorzystuje dwupoziomową-strategię obrony: podstawowe-przerwania sprzętowe w przypadku zwarcia powodują ultra{2}}szybkie-rozłączenia przełącznika półprzewodnikowego/MOSFET-u w ciągu < 100 mikrosekund w przypadku przekroczenia progów prądu. Jeśli używasz topologii przekaźnika mechanicznego lub stycznika, ultraszybkie bezpieczniki półprzewodnikowe zapewniają dodatkową izolację fizyczną. Dodatkowo oprogramowanie sterujące monitoruje wektory dT/dt w celu wykrycia wewnętrznego zwarcia przed wystąpieniem ulatniania się gazu lub propagacji ciepła.
2. Jakie są wymagania logistyczne i bezpieczeństwa dotyczące wysyłki-opaków LiFePO4 o dużej pojemności za granicę?
Wszystkie paczki muszą posiadać certyfikat zgodnie z przepisami UN 38.3 i być wysyłane przy stanie naładowania (SOC) pomiędzy 30% a 50%. Paczki wymagają opakowania niebezpiecznego z certyfikatem ONZ-(towary niebezpieczne klasy 9) ze wzmocnioną izolacją wewnętrzną,-zabezpieczeniem zacisków przed zwarciem i uszczelnionym-wilgocią opakowaniem wewnętrznym. Podczas transportu system BMS musi być ustawiony na-tryb głębokiego uśpienia o niskim poborze mocy, aby ograniczyć samorozładowanie-do < 0,5% miesięcznie.
3. Jakie są granice niestandardowych adaptacji oprogramowania sprzętowego OEM/ODM BMS dla określonych protokołów falownika?
Granice dostosowywania obejmują modyfikację struktur ramek CANbus/RS485, mapowanie niestandardowych adresów rejestrów Modbus, dostosowywanie dynamicznych algorytmów obliczania SOC/SOH i konfigurowanie niestandardowych krzywych wyzwalania temperatury/napięcia. Modyfikacje warstwy fizycznej umożliwiają wybór między półprzewodnikowym przełączaniem MOSFET a zewnętrznymi obwodami sterownika stycznika w oparciu o ograniczenia napięcia systemu (do 1000 V prądu stałego. Standardowy czas realizacji adaptacji protokołu oprogramowania sprzętowego wynosi zwykle od 2 do 3 tygodni.
Skontaktuj się z naszym zespołem inżynierów w ciągu 48 godzin, aby uzyskać dostosowany do potrzeb projekt komercyjnego systemu fotowoltaicznego i magazynowania energii oraz szczegółową wycenę BOM.